简体中文


2026-09-30

20 台のワインダーを稼働している工場では、FDY ラインを追加したいと考えています。投資の決定は、最終的には見積価格を上回るかどうかで決まります。それは、紡糸口金の品質、ホットゴデットの温度制御、ワインダーの信頼性、設置後のラインをサポートするサプライヤーの能力によって決まります。このガイドでは、実際に生産する必要があるフィラメントと製品を比較できるように、回転生産ラインの背後にある選択肢を説明します。
コンポーネントと構成に入る前に、より広い範囲に目を向けると役立ちます。 繊維製造における紡績ラインの役割 。業界は、個々のマシンの提供から、完全な統合システムの提供へと移行しています。この変化により、すべての購入者のパフォーマンスへの賭けが高まります。
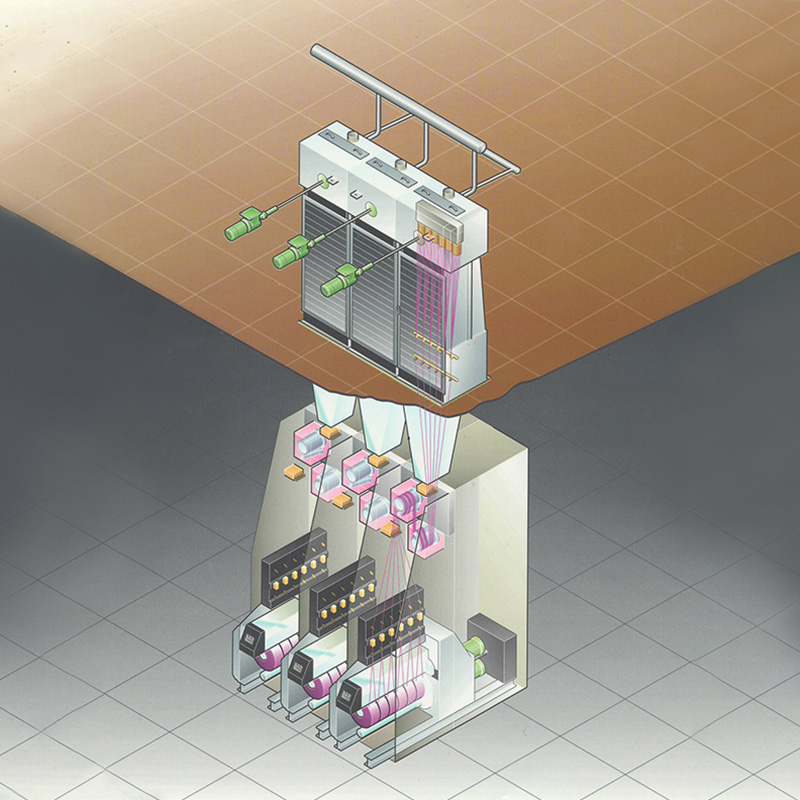
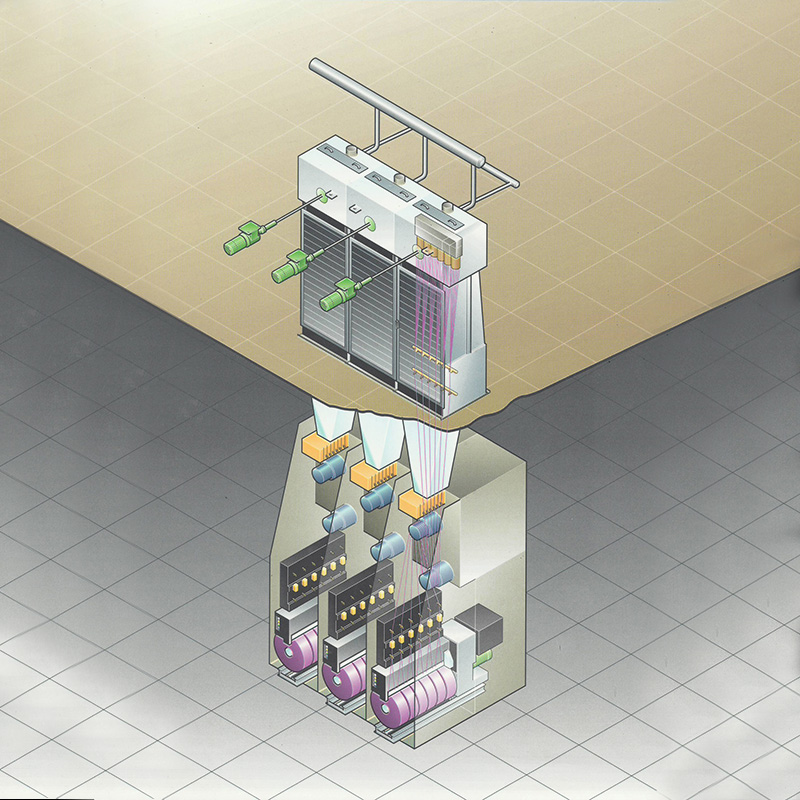
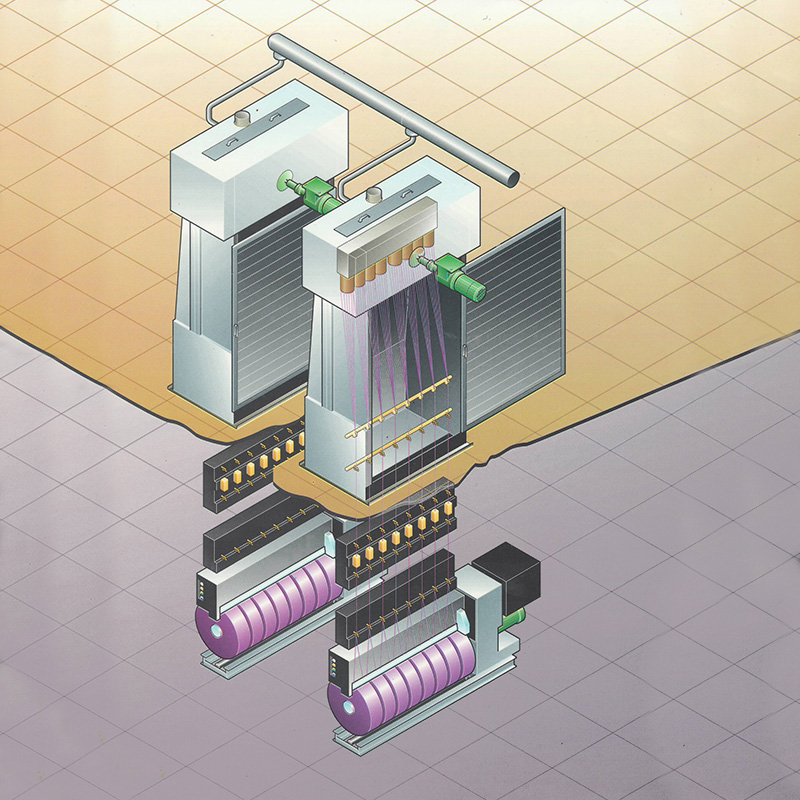
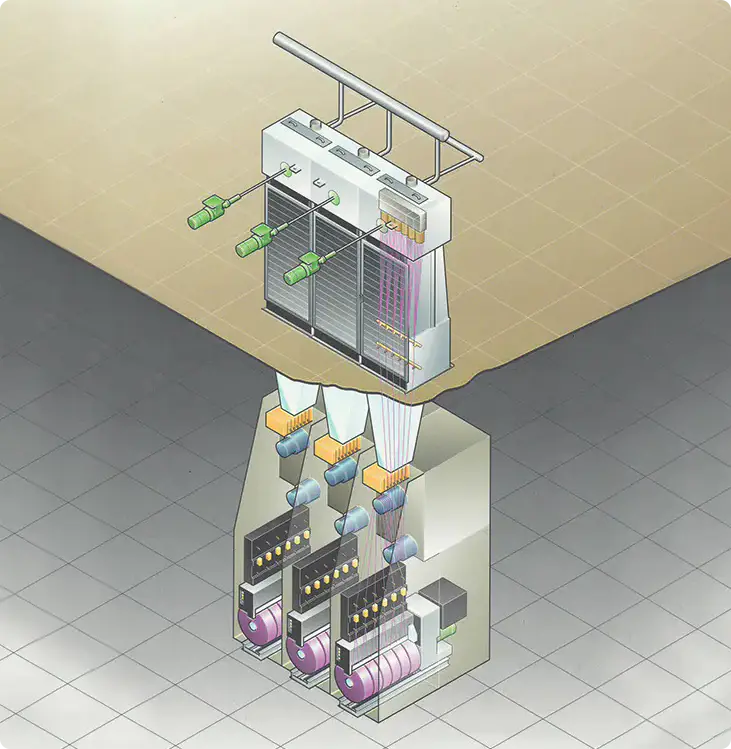
紡糸生産ラインは、ポリマーチップまたは溶融物を連続フィラメントに変換する、同期された一連の装置です。このプロセスは、押出と濾過から始まり、紡糸アセンブリと紡糸口金を通過し、フィラメントの急冷、紡糸仕上げの適用、ゴデット ローラーで糸の延伸、インターレース ノズルを通過し、パッケージを下流プロセスに配送する自動ワインダーで終了します。
各コンポーネントには独自のメンテナンス リズムがあります。紡糸口金は定期的なクリーニングが必要で、ゴデットの温度設定は定期的に確認する必要があり、ワインダーのシフトフォーク、ヤーンガイドプレート、テンションブロックはサイクルごとに摩耗します。購入者は、これらの消耗品とサービスの要件を比較に考慮することで、より現実的な総コストの把握が可能になります。
化学繊維紡績ラインは、部分配向糸 (POY)、完全延伸糸 (FDY)、高配向糸 (HOY)、工業用糸の 4 つの主な構成に分類されます。
POY ラインは、ポリエステルとナイロンの繊維糸で最も一般的です。部分的に配向した糸を下流のテクスチャー加工に備えたままにして、高速で走行します。一般的な POY ラインは 2,800 ~ 3,300 m/min の範囲で動作し、50 ~ 300 デニールのパッケージを生産し、テクスチャライザーが延伸テクスチャード加工された糸に変換します。
 ポリエステル、ナイロンなどの部分配向糸 (POY) 紡績ライン このPOY生産ラインは、押出機、ワインダー、計量ポンプを含め、チップから糸までの全プロセスをカバーします。原材料の切り替えや生産能力の拡張に柔軟に対応できるため、アパレルやホームテキスタイルの製織に適しています。 製品を見る→
FDY ラインは生産ラインで糸を完全に引き伸ばし、織物や編み物に直接使用される完全配向フィラメントを生成します。 FDY ラインは 3,000 ~ 4,000 m/min で稼働し、寸法安定性と低伸びが重要なマイクロファイバー、高品質のアパレル、ホームテキスタイルに使用されます。
 PET、PA、PP、その他のポリマー用の全延伸糸 (FDY) 紡績ライン 高性能フィラメント向けに設計されたこの FDY ラインは、マスターバッチまたは低粘度メルトを統合し、即時生産を可能にします。寸法安定性が要求されるテクニカルテキスタイルや機能性繊維に最適です。 製品を見る→
HOY ラインは、高い取り込み率と短い下流経路によりさらに高速で動作します。これらは細デニールの高速紡糸に適しており、POY や FDY よりも現代のプラントで使用される頻度は低くなります。
工業用糸ラインは、ロープ、ウェビング、タイヤコード、ミシン糸、およびコーティングされた生地に使用される高強度、低収縮フィラメント向けに設計されています。デニール範囲は 500 d から 3,000 d を超えます。生のスループットよりも破断強度と伸びの一貫性を維持することが重要であるため、生産速度は遅くなります。
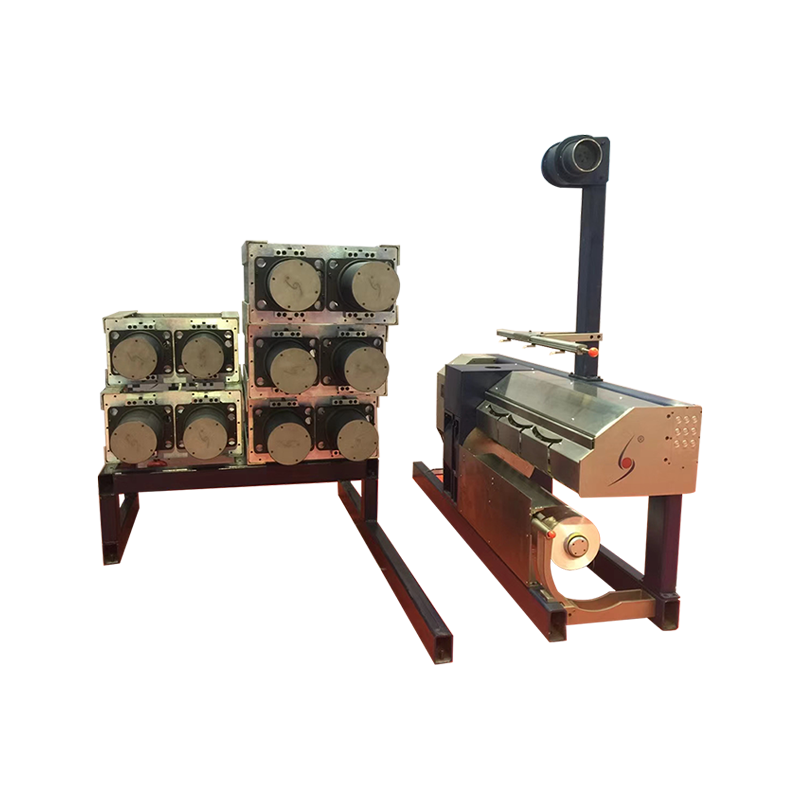 高強力フィラメント糸の工業用紡績生産ライン ロープ、タイヤコード、およびコーティングされた生地に使用される高強力、低収縮糸用に設計されたこのラインは、500 ~ 3,000 デニールの範囲をサポートします。生のスループットよりも破断強度と伸びの一貫性を重視します。 製品を見る→
| 特徴 | POYライン | FDYライン | HOYライン | 工業用糸 |
|---|---|---|---|---|
| 一次ポリマー | PET、PA、PP | PET、PA、PP | ペンシルバニア州ペット | PET、PA、PP |
| 巻き取り速度 | 2,800~3,300m/分 | 3,000~4,000m/分 | 4,500~6,000m/分 | 500~2,500m/分 |
| フィラメントの状態 | 部分的に指向性がある | 完全描き下ろし | 高い志向性 | 高靭性 |
| 典型的なデニール数 | 50~300日 | 30~300日 | 50~300日 | 500~3,000日 |
| 下流での使用 | テクスチャリング | 織る、編む | テクスチャリング, weaving | ロープ、コード、ウェビング |
原料がラインを強く形作ります。 PET、PA、PP はそれぞれ、溶融粘度、延伸挙動、急冷要件が異なります。 PET 用に設計されたラインは PA を処理できますが、同じスループットや品質では処理できません。サプライヤーがラインで PET、PA、PP、またはその他の原材料を使用していると述べた場合、予想される移行時間と切り替え中の品質損失を明確にします。多くの場合、その答えは評価の中で最も役立つ部分です。
ラインの種類を絞り込んだ後は、設備構成とそれをサポートする工場の能力が評価されます。ここでは実際のレビュー順序を示します。
温度制御許容差は実際の例です。設定値で 2 °C 変動する高温ゴデットでは、特に FDY ラインや工業用ラインで、フィラメント全体で測定可能なデニールと強度の変動が生じる可能性があります。校正済みの計器を使用し、ホット ゴデットごとに常に一致するスペアパーツを提供するサプライヤーは、そのリスクを軽減します。同じことがワインダーにも当てはまります。シフト フォークがパッケージの切り替えを 10 分の 1 ミリ秒以内に維持できない場合、パッケージの端が破損し、パッケージの品質が低下します。これが多くの生産者が維持する理由です 設備アップグレードプログラム 年間予算に組み込まれています。
紡績生産ラインの品質は、他のコンポーネントよりもいくつかのコンポーネントに大きく依存します。これらは、試運転中および各オーバーホール後に注意深く検査する必要があります。
| コンポーネント | 確認すべき内容 | 許容範囲外の場合の影響 |
|---|---|---|
| 口金プレート | 穴径、穴数、模様、表面仕上げ | デニールの変動、フィラメントの破損、頻繁なクリーニング |
| ホットゴデット | 表面温度均一性、ダイナミックバランス、表面コーティング | 延伸ムラ、糸切れ、熱スジ |
| セパレーターローラー | 表面平滑度、ベアリングの遊び、同心度 | 糸張力変動、表面欠陥 |
| ワインダーテンションブロック | 引張力、摩耗パターン、ガイド面 | パッケージ密度のばらつき、形成不良 |
| シフトフォーク | フォークの対称性、ガイド面の摩耗、バネ力 | スイッチオーバーの失敗、doff での切断端 |
ホット ゴデットやワインダーなどの回転コンポーネントの場合、動的バランスは表面品質と同じくらい重要です。ゴデットのバランスが崩れると振動が発生し、それがフィラメントや機械フレームに伝わり、ベアリングの摩耗や糸のばらつきを引き起こします。独自の動的バランシング装置を備えたメーカーは、一部の部品だけでなく、回転アセンブリ全体を認証できます。
回転生産ラインのランニングコストは、メンテナンスの需要、エネルギー消費、およびサービス間隔の間にラインを稼働できる時間によって決まります。古いラインは多くの場合、初期価格が低くなりますが、熱損失が高く、ベアリング交換の頻度が高く、紡糸口金洗浄のダウンタイムが長くなります。改良されたクエンチ設計と優れた断熱性を備えた新しいラインは、キログラムあたりのエネルギーを削減しますが、サプライヤーに迅速な部品供給を必要とするコンポーネントも導入します。
実際的なアプローチは、購入初日からメンテナンス計画を組み込むことです。推奨されるスペアパーツ キット、ホット ゴデット ベアリングの交換スケジュール、およびワインダー ガイドの予想寿命について問い合わせてください。次に、それらの数値を現在のトン当たりのメンテナンスコストと比較します。新しいラインによってエネルギーが 15% 削減され、メンテナンスが 1 トンあたり 20% 削減された場合、回収期間は、大きな初期価格差が示唆するよりも短くなる可能性があります。
アップグレード可能性は別次元です。糸の仕様が変更された場合、モジュラーラインは新しい紡糸パック、異なる急冷チャンバー、または新しいワインダーで更新できます。この柔軟性により、投資の耐用年数が延長されます。既存の機器の所有者にとって、基盤、ユーティリティ、オペレーターのトレーニングがすでに整っているため、現在の機器をアップグレードする方が、新しいラインを最初から試運転するよりも早くなることがよくあります。
すべての紡績生産ラインの提案は 4 つの答えに照らして比較検討する必要があります。必要な速度でどのようなフィラメントを生成しますか? 1トン当たりのランニングコストはいくらですか?安定した出力に達するまでどのくらい時間がかかりますか?主要なコンポーネントに障害が発生すると何が起こるでしょうか?最初の答えは製品の適合性を決定し、2 番目の答えはマージンを決定し、3 番目の答えはキャッシュ フローを決定し、4 番目の答えはリスクを決定します。
柔軟な紡績ラインでパイロット テストを行うことで、本格的な投資を行う前に、これらの疑問の多くを解決できます。パイロット ラインを使用すると、完全な生産ラインに着手する前に、新しい糸を試し、ポリマーを検証し、紡糸パックを評価できます。これは、資本設備購入のリスクを軽減する最も現実的な方法の 1 つです。
既存のフリートを管理するチームにとって、コンポーネントの製造能力とサービス能力の両方を備えたサプライヤーを選択することが重要です。精密部品の CNC 加工、回転コンポーネントの動的バランス、ホット ゴデットやワインダーを再構築できる修理工場を組み合わせることで、交換の必要性が計画外のシャットダウンではなく、短期間の計画的なダウンタイム イベントに変わります。



住所: 浙江省嘉興市経済技術開発区周安路1298号
電話: +86 19057031687
電話: 86-0573-83777752
メール: [email protected]