简体中文


2026-09-30

再生 PET 洗浄ラインが水分 30 ~ 40% のフレークを繊維紡績ラインに送り込むと、最初のスクリュー エレメントがその作業を完了する前に、押出機内で極限粘度が 0.05 dL/g 以上低下する可能性があります。この故障モードによりフィラメントの強度が低下し、瓦破損が発生し、生産率が計画を下回ります。 PET フレーク乾燥機はそのギャップを埋める装置ですが、これは問題の糸グレードに適切な水分目標、スループット、統合アプローチが指定されている場合に限ります。
結論は簡単です。フレークが乾燥していないと、フィラメントは強度仕様を満たさないことになります。 PET はエステルポリマーであり、そのエステル結合は溶融温度で加水分解を受けやすいです。フレークの表面またはポリマーマトリックスの内部に吸収された水は、溶融温度、滞留時間、および水分濃度に依存する速度で鎖を加水分解します。実際には、これは、溶融物の IV が水分供給速度に応じて直接低下することを意味します。
PEやPPなどのポリオレフィンは加水分解しないため、表面水分を含んだまま押出できます。 PETではできません。したがって、PET フレーク用の乾燥機は、単なる脱水ツールではなく、プロセス コンディショナーです。また、供給システムにおける固着、凝集、不均一な結晶化に対する防御の第一線としても機能します。
再生 PET 繊維の場合、標準的な水分目標はホッパー入口で 50 ppm 未満です。細デニールのフィラメントまたは高強力工業用糸の場合、目標は 20 ~ 30 ppm まで低くなります。
水分目標は、すべてのリサイクル PET 製品に共通する単一の数値ではありません。それは下流プロセスと生産する必要がある品質グレードによって異なります。
| アプリケーションの終了 | 目標水分値 (ppm) | なぜそれが重要なのか |
|---|---|---|
| 結束・モノフィラメント | 100-150 | IV要件が低く、より寛容 |
| ファイバー(POY/FDY) | 40-50 | 加水分解によりIV保持が制限される |
| ファインデニールフィラメント | 20-30 | 薄い断面、より高い表面積/体積比 |
| ボトルtoボトル/シート | 30-40 | 食品との接触、IV およびカラーの両方 |
乾燥は決して一度の作業ではありません。完全な PET フレーク乾燥機は、機械的段階と熱的段階を組み合わせて、材料の水分を 30 ~ 40% から目標仕様まで下げます。
洗浄された PET フレークは 30 ~ 40% の水分を洗浄ラインに残し、そのほとんどが表面にあります。高速遠心乾燥機は、内部ローターブレードを備えたバスケット内で湿ったフレークを回転させ、スクリーンメッシュを通して地表水を飛ばします。ローター速度は通常 2800 ~ 3500 rpm で、スピン段階後の出口水分は 3 ~ 8 重量% である必要があります。
脱水されたフレークは、100 ~ 160 °C の熱風パイプラインを通って運ばれます。高速で移動する空気は、残りの表面と結合水分を取り除きます。滞留時間は短く、通常 10 ~ 15 秒であるため、この段階はフラッシュ乾燥と呼ばれます。
特定の繊維グレードおよびボトル間用途では、ペレットを乾燥する前にフレークを結晶化する必要があります。結晶化により、フレークが乾燥剤乾燥機のホッパー内で凝集するのが防止され、嵩密度が上昇し、供給速度が安定します。晶析装置は、回転床または振動床を使用して 160 ~ 180°C で動作します。
最高品質の最終段階では、乾燥および結晶化したフレークは、露点 -40°C 以下の乾燥剤乾燥機を通過します。この段階では、最終的な水分が 20 ~ 30 ppm になり、細デニールのフィラメントまたはボトルごとに必須です。
乾燥機のモデルを比較する前に、最終用途、ピーク処理量、フレーク水分入力という 3 つの数値を確認してください。
生産ラインがフルシフトで銘板の速度で稼働することはほとんどありません。平均処理量に応じたサイズの乾燥機は、ランプアップ中、勾配の変更中、またはセクションの再開後にボトルネックになります。ほとんどの乾燥機仕様者は、ラインの最大連続容量の 100 ~ 120% に合わせてユニットのサイズを設定します。
洗濯ラインによって、乾燥機がどれだけの水分を除去する必要があるかが決まります。遠心出口が 8% ではなく 5% であれば、熱風ステージの熱負荷は大幅に低下します。乾燥機の加熱能力のコストは、その数値に直接比例します。
100~160℃で動作する熱風乾燥機は、熱源に応じて電力または蒸気を消費します。蒸気復水ループを導入しているお客様は、ランニングコストを削減できます。電気をご利用のお客様は、設置された kW と kg あたりの比エネルギーを確認する必要があります。後でそのステップを追加する場合は、結晶化に十分な温度範囲も必要です。
機器レベルでは、 紡績機乾燥機 または、ホッパー内でフレークがブリッジするのを防ぐために、スタンドアロンの PET フレーク乾燥モジュールをラインの計量システムに適合させる必要があります。
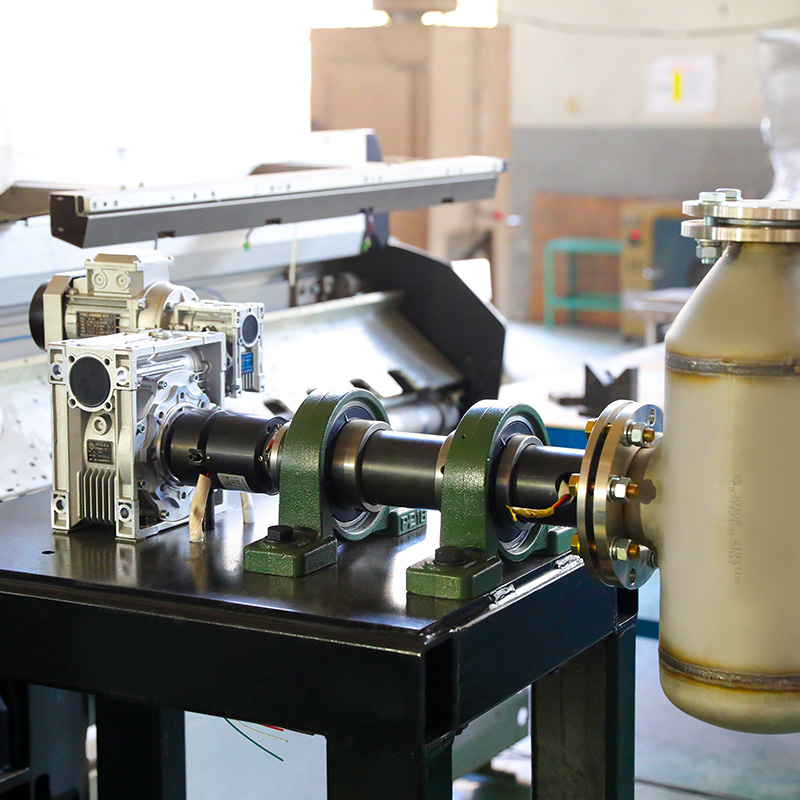 SZG-A 化学繊維チップ用真空回転ドラム乾燥機 このバッチ乾燥機は、溶融紡糸の前にポリマーチップを前処理し、真空と熱を使用して水分を除去し、IV 損失を防ぎます。これは、乾燥した材料が計量ホッパーに確実に到達するという状況に適合します。 製品を見る→
症状は、品質上の欠陥または光熱費の上昇として現れます。どちらも根本的な原因は 1 つあります。乾燥機が指定された露点、滞留時間、または温度で動作していないということです。
残留水分が多く、パイプライン内の速度が不十分であると、フレークがパイプの壁に付着する可能性があります。その結果、焦げが生じ、供給が不均一になります。適切に設計された乾燥ループには、サイクロンの前に高速キャリアと粗いフィルターが含まれています。
これは多くの場合、露点の問題です。デシカント式ドライヤーが適切に再生されないと、露点が上昇し、吸収能力が低下します。露点センサーを確認し、季節ごとに乾燥剤の充填量を検査してください。
乾燥機の動作中にメルト IV が低下した場合は、押出機内の滞留時間をチェックし、乾燥機が要求された水分を実際に供給していることを確認してください。場合によっては、フレークが乾燥機のコールド スポットを通過し、プローブの読み取り値よりも多くの水分を含んだ状態で排出されることがあります。
乾燥セクションはラインの総エネルギーの 15 ~ 20% を消費する可能性があります。熱風パイプラインを断熱し、遠心ローター速度を最適化し、搬送される空気量を減らすことが最も早い解決策です。必要以上に大型の乾燥機を使用することは、エネルギーを無駄にする最大の原因です。
単なるスループットの数値ではなく、吸湿/放湿の仕様書を要求してください。優良なサプライヤーは、乾燥剤ユニットの露点測定値を提供し、出荷前に実際のフレークでのテスト実行を提供します。
電力の数値は、隠れた運用コストを探す最初の場所です。乾燥装置は既存のリサイクル ラインにも適合する必要があります。を購入する場合は、 POY紡績生産ライン 、乾燥機はラインの計量ホッパーに一貫した水分を供給する必要があります。同じ原理が FDY ラインにも当てはまります。FDY ラインでは、フィラメントが引き抜かれるため、水分目標がより厳しくなります。
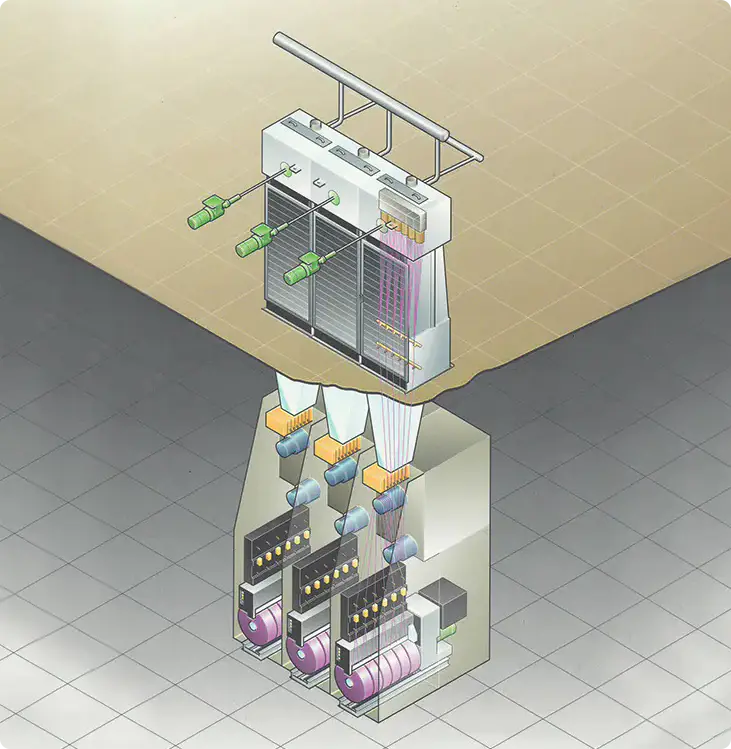
 PET、PA、PP用の完全なPOY紡績生産ライン このターンキー POY ラインは、ワインダーによる原料処理を処理し、複数のポリマーに柔軟に対応します。乾燥装置と組み合わせて、一貫した水分管理されたフレークを紡績機に供給します。 製品を見る→
PET フレーク乾燥機は単独では動作しません。これは、乾燥、結晶化、押出、濾過、紡糸という一連の工程の一部です。乾燥機のホッパーは、安定した供給のために十分な乾燥フレークを保持できるサイズにする必要があり、計量装置は押出機の速度の変化に応じてフレークの流れを調整する必要があります。
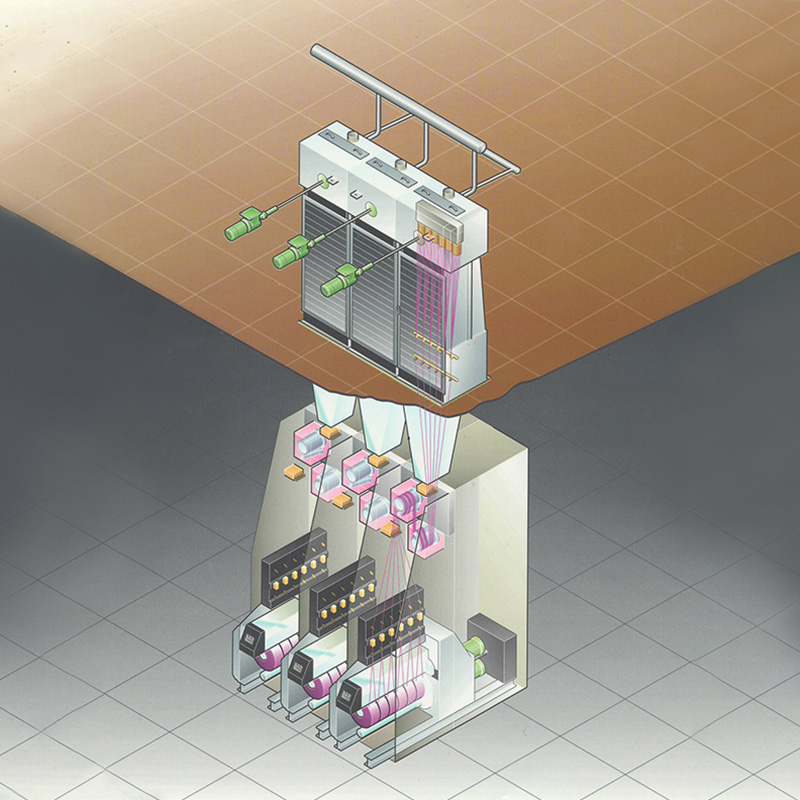
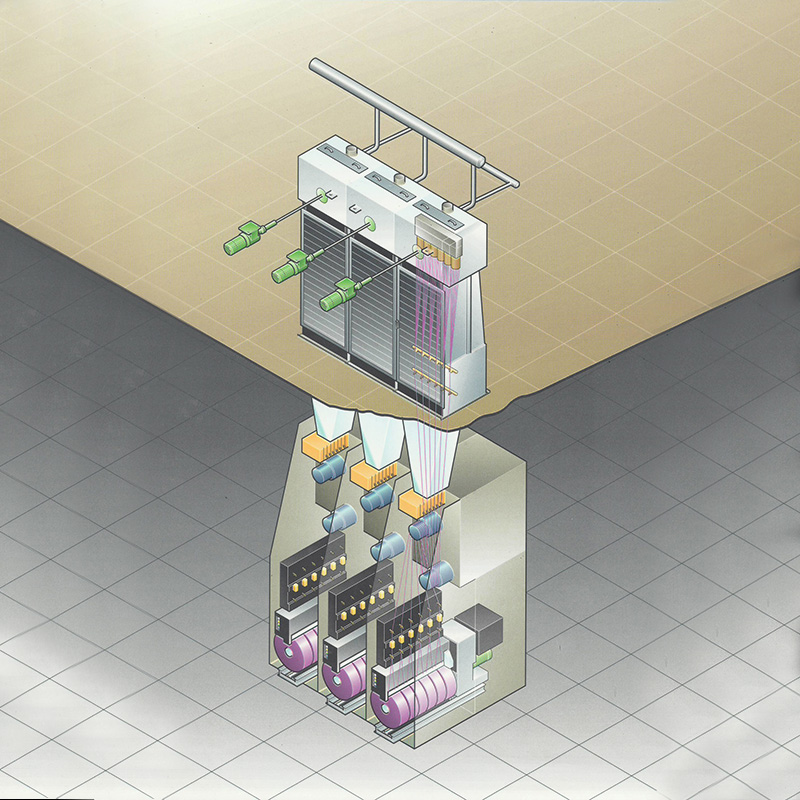
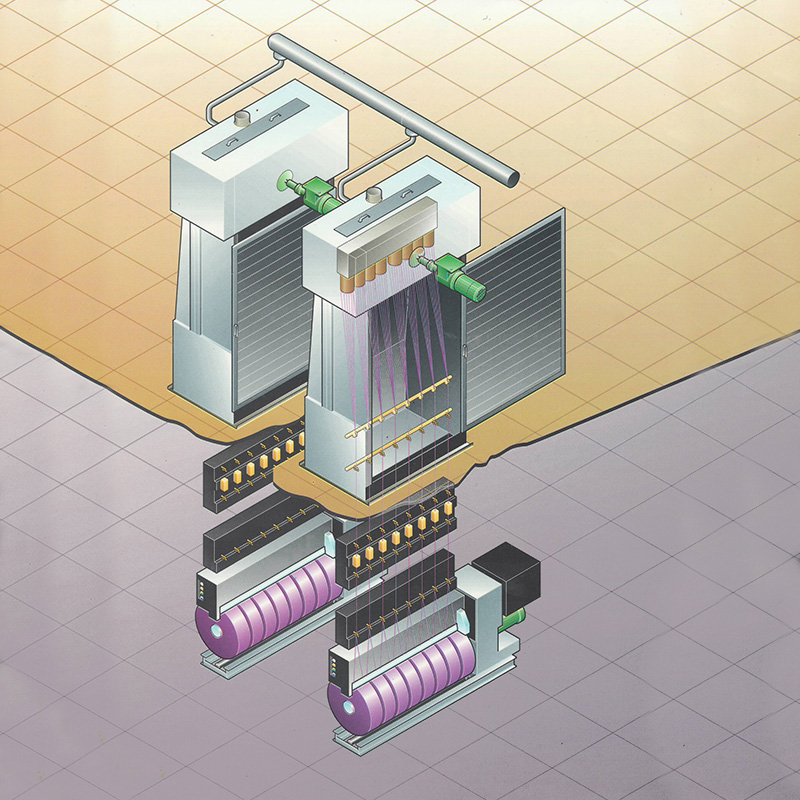
理解する 紡績生産ラインの仕組み オペレーターが乾燥機と下流プロセスを調整するのに役立ちます。乾燥機のサイズが小さすぎると、押出機が材料なしで短期間稼働し、溶融温度が変動し、糸のデニールが変動する原因になります。
FDY 構成の場合、フレーク フィードには同じ安定性が必要です。ドライヤーとのペアリング FDY紡績生産ライン 乾燥機がライン速度の変化中に水分仕様を維持できる場合にのみ実行可能です。
 PET、PA、PP等のFDY紡績ライン この FDY ラインは高性能フィラメント用に設計されており、速度変更時に水分仕様を維持するために乾燥システムと統合されています。即時生産および技術的なテキスタイル アプリケーションをサポートします。 製品を見る→
PET フレーク乾燥機を二次コンベア付属品として扱うのは簡単です。そうではない。再生PETファイバーラインの点滴留置部を開閉するゲートです。最終用途から開始し、ピークスループットをロックし、洗浄ラインからの水分入力を定義してから、乾燥機サプライヤーを比較します。その結果、紡績するすべてのフィラメントの品質を保護するドライヤーが完成します。



住所: 浙江省嘉興市経済技術開発区周安路1298号
電話: +86 19057031687
電話: 86-0573-83777752
メール: [email protected]