简体中文


2026-09-30

Barmag ワインダーのシフト フォークが摩耗し始めると、通常、最初の症状がパッケージに現れます。片側のエッジが柔らかくなったり、ボビンの輪郭が不均一になる高密度のバンドが繰り返し発生したりします。ほとんどの POY および FDY プラントでは、ラインはすぐには停止しません。生産は継続されますが、後になって、下流の延伸または製織プロセスで張力の変動やパッケージの組み立て不良が原因で糸が拒否されると、欠陥が高価になるだけです。
これらのマシンの長年の保守から得た実際的な結論は単純です。 Barmag 部品の価格は、交換品が元の部品と寸法、冶金学的、および力学的に一致するかどうかよりもはるかに重要です。 3 か月後に部品が故障した場合、ダウンタイム、糸の劣化、再加工を考慮すると、購入価格の節約よりもはるかに高いコストがかかります。
Barmag 巻き取りワインダー (ACW 900、1200、1380、1500、1600、および 1800 シリーズ) は、今でも多くのポリエステルおよびナイロン フィラメント ラインのバックボーンです。これらは長期間使用できるように設計されていますが、糸をガイドし、張力を与え、横切るコンポーネントは本質的に消耗品です。以下の表は、最も一般的な摩耗点と注意すべき故障モードをまとめたものです。
| 部品カテゴリ | 代表的な部品 | 故障モード |
|---|---|---|
| ワインダートラバース | シフトフォーク、シフトフォークギアボックス、テンショニングブロック | フォークチップが磨耗すると、不均一なトラバース、リボン巻き、またはパッケージの端の崩れが発生します。 |
| 糸道 | 糸ガイドプレート、糸ガイドロッド、仕上げガイド組立プレート | 溝やコーティングの摩耗によりフィラメントが摩耗し、毛羽立ちや端切れが増加します。 |
| 回転アセンブリ | ワインダー、チャック、コンタクトロール、セパレーターロール、ホットゴデット用ベアリング | 騒音、振動、温度上昇、ひいては焼き付き |
| クランプ側とチャック側 | ロックリング、チャックスリーブ、チャックベース | チャックとボビンの間の遊びはパッケージの滑りやぐらつきにつながります |
| その他のサービスパーツ | カップリング、インターレースノズル、Oリング、ロッド | シールの漏れ、一貫性のないインターレース、またはドライブのアライメントの損失 |
これらの部品は徐々に故障し、それが危険です。生産は正常に見えますが、パッケージの品質は低下していきます。適切に運営されているメンテナンス部門では、シフト フォークの状態とベアリングの温度傾向を追跡しているため、予定外の停止後ではなく、定期メンテナンス中に交換が行われます。
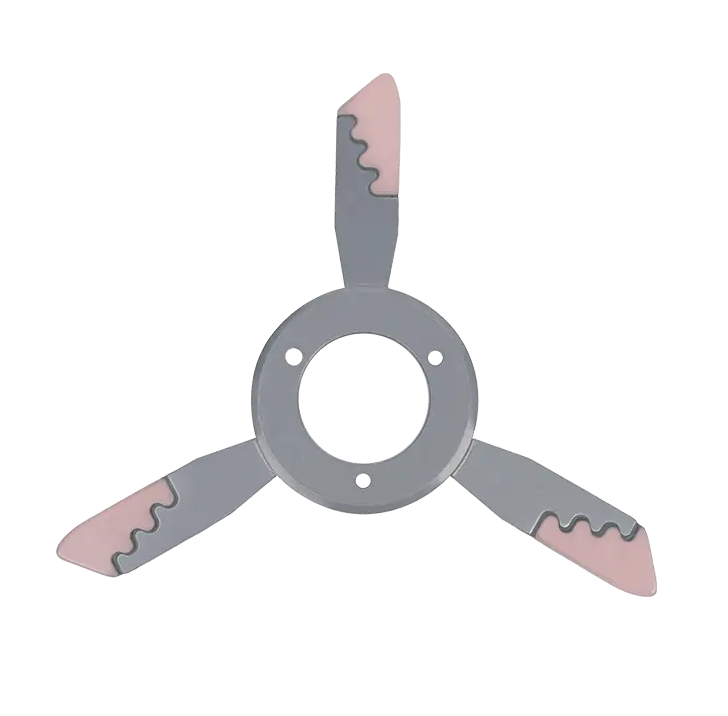
トラバース摩耗に関して、最も注意が必要なコンポーネントはシフト フォークです。あ バーマグワインダー用交換シフトフォーク 元のプロファイルを正確に再現する必要があります。リストされている多くのバリエーション (S1011 ~ S1068 シリーズ) は、見た目は似ていますが、方向とリフトが異なり、間違ったものを取り付けると、パッケージの形成不良が発生する一般的な原因になります。
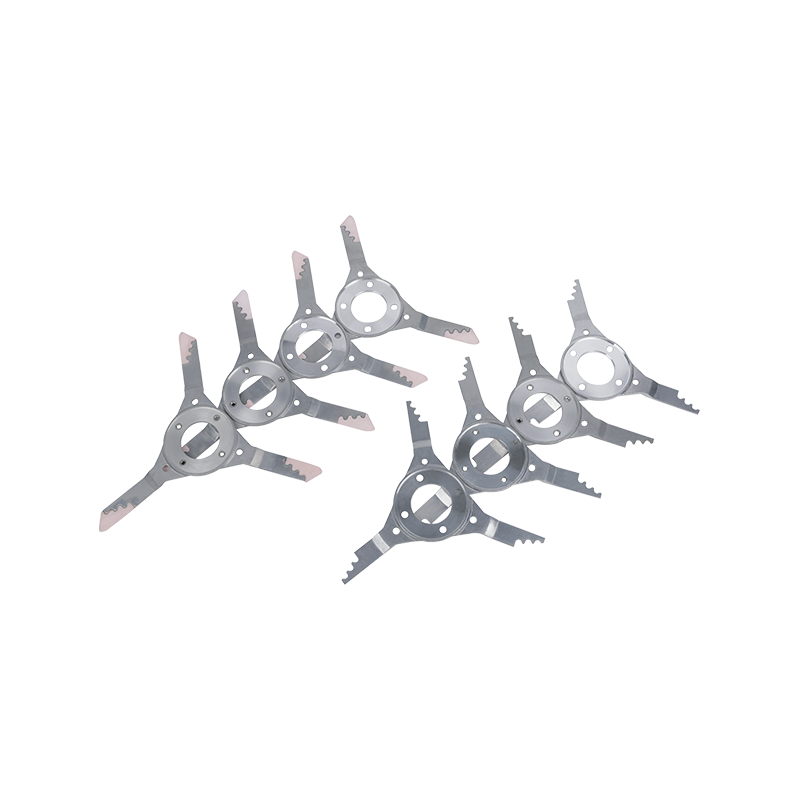 卸売 S-1011(RO)バーマグ用シフトフォーク バーマグ紡績機シフトフォーク Sup 嘉興盛邦機械設備有限公司は、中国 Barmag Barmag 紡績機用 S-1011(RO)シフト フォーク サプライヤーおよび... 製品を見る→
Barmag のアフターマーケット部品はすべて同じというわけではありません。外観のみを元の部品に似せた交換では、元の機械の性能は回復しません。部品が本当に使用できるかどうかは 3 つのチェックで判断されます。
たとえば、シフト フォークは糸のトラバース動作を制御します。そのピボットの形状とフォークのプロファイルにより、糸がボビン上でどのように配置され、パッケージの端でトラバースがどのように反転するかが決まります。フォークの角度がほんのわずかでもずれると、パッケージにエッジドロップやバリ状の外観が発生します。 CNC 機器で部品を機械加工し、すべてのバッチを元の図面と照合して検証するサプライヤーは、これらの問題のほとんどを発生源で解決します。
シフト フォーク、ギアボックス コンポーネント、チャック部品は継続的な負荷の下で動作します。フォークチップには 58 ~ 62 HRC の肌焼き鋼が一般的です。これは、表面が摩耗に耐える一方、コアが衝撃荷重を吸収するのに十分な靭性を維持する必要があるためです。軸受鋼は元のグレードと硬度の仕様に一致する必要があります。柔らかいレースはへこみ、硬いレースはプリロードがかかると亀裂が入る可能性があります。
輪番議会には最も厳しい規律が要求されます。ワインダー、チャック、セパレーター ロール、およびホット ゴデット ベアリングは、継続的な予圧下で高速で動作し、不均衡があれば機械フレームの振動に直接変換されます。信頼できるサプライヤーは、回転部品のバランスを動的に調整し、出荷前に組み立てを検証します。表面処理も同様に重要です。ガイド プレートとセパレーター ロールのプラズマ溶射セラミック コーティングは、糸の摩擦を軽減し、耐用年数を延ばしますが、これはコーティングの厚さと気孔率が制御されている場合に限られます。ホットゴデットの場合、作業幅全体の温度精度が重要なパラメータであり、適切に校正された機器を使用してチェックする必要があります。
これらのチェックには、ほとんどの販売代理店が備えていない機器が必要なため、社内で機械加工、コーティング、バランス調整、校正機能を備えたサプライヤーから調達する価値があります。プラントに回転コンポーネントが必要な場合、 Barmag ワインダー アセンブリ用のマッチングベアリング 同じサイズの一般的なベアリングよりも安全にご購入いただけます。
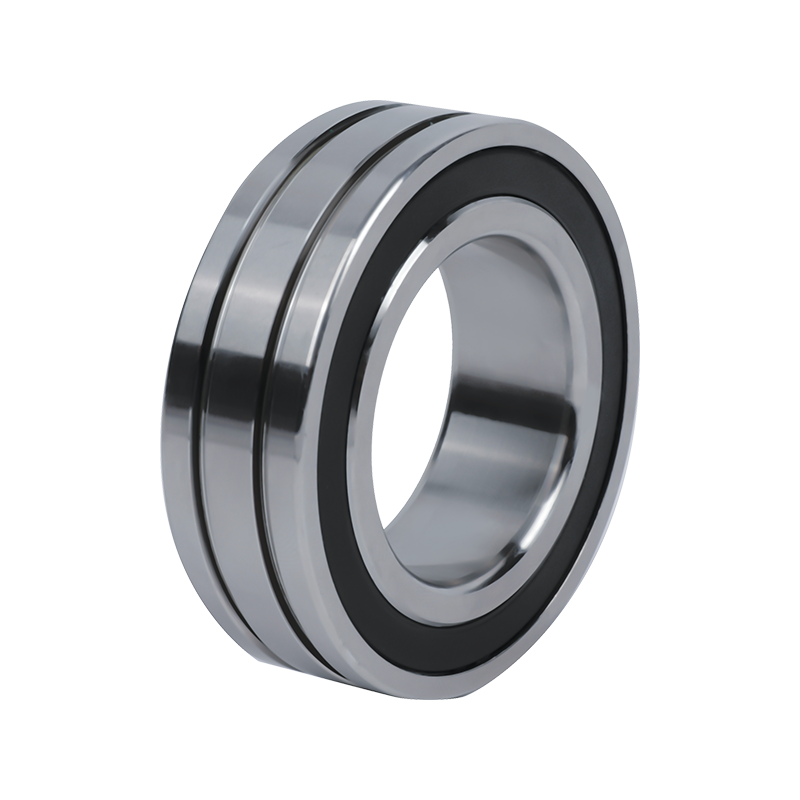 卸売 13032300105 Barmag ワインダー用ベアリング Barmag 紡績機ワインダー P 嘉興盛邦機械設備有限公司は中国です 13032300105 バーマグ ワインダー用ベアリング バーマグ紡績機ワインダー部品ベアリング 製品を見る→
Barmag ワインダーは数世代にわたって製造されており、同じ機能部品でもモデル間で寸法が異なることがよくあります。 1200 チャック用のロック リングは 1600 チャックには適合しません。 1380ワインダ用の糸案内板は1800用と溝の深さが異なります。ご注文前に、原図または以前の注文で機械のモデル、チャックサイズ、部品参照を確認してください。
この情報は官僚的なオーバーヘッドではありません。これにより、見た目は同じでも公差、方向、材料グレードが間違っている部品を購入するという、最も一般的な調達ミスを防ぐことができます。糸経路のコンポーネントは特に慎重に一致させる必要があります。 オリジナルの Barmag 形状に機械加工されたヤーン ガイド プレート 糸の経路を安定に保ち、フィラメントの損傷を防ぎます。また、わずかに大きめのスロットにより、高い巻き取り速度で糸がはためくことができます。
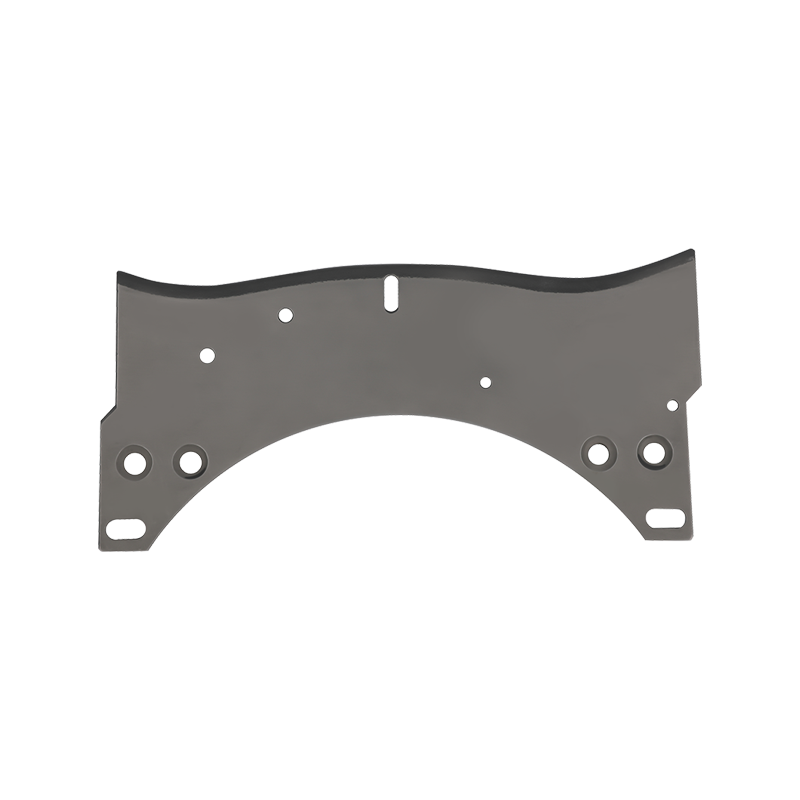 卸売糸ガイド プレート Barmag Barmag 紡績機ワインダー部品糸 嘉興盛邦機械設備有限公司は、中国 Barmag Barmag 紡績機用糸ガイド プレート ワインダー部品糸ガイド プレートです。 製品を見る→
摩耗した Barmag 部品をすべて廃棄する必要があるわけではありません。多くの場合、元のコンポーネントを修理する方が、交換するよりもコストが安くなり、マシンを元の仕様に維持できます。決定は、残りの壁の厚さ、摩耗の程度、ダウンタイムのコストによって決まります。
シフトフォークは良い例です。磨耗したチップは再構築して再硬化することができるため、多くの工場では専用の シフトフォーク修理サービス 摩耗したフォークをすべて廃棄するのではなく。損傷が構造的でない場合は、チャック、コンタクト ロール、ホット ゴデット、モーター、ギアボックスも修復できます。
古いマシンの場合、多くの場合、ワインダー全体を交換するよりもアップグレードの方が経済的です。構造化された ワインダーアップグレードプログラム 既存のフレームを維持しながら、トラバース精度を向上させ、エネルギー消費を削減できます。ゴデット側では、 巻枠を使わないゴデット制御技術 機械ハードウェアを交換することなく、工場に温度と速度の制御を最新化する方法を提供します。
Barmag の部品を商品としてではなく、精密システムのコンポーネントとして扱います。 巻き取りプロセスは、トラバース、張力、および回転アセンブリの相互作用に依存します。単一の不一致部品がパッケージ全体の品質を低下させます。機械加工、塗装、バランス調整、テスト、修理ができるサプライヤーとの関係を構築し、そのサプライヤーに機械モデルと問題の部品に関する完全な情報を提供します。それが、シフトに次ぐシフトで紡績ラインを仕様どおりに稼働させ続けるのです。



住所: 浙江省嘉興市経済技術開発区周安路1298号
電話: +86 19057031687
電話: 86-0573-83777752
メール: [email protected]